

Трехгвинтові екструдери мають ці переваги перед двухгвинтовимі!
Тригвинтовий екструдер, розроблений і виготовлений компанією Nanjing Kelongweier Chemical Machinery Co., Ltd., має гнучке і різноманітне геометричне розташування. Багато сітчасті ділянки утворюють багаторазові зміни напрямку потоку і витрати матеріалу, а також розподілу точок частинок в просторі. Сформувався досить сприятливий ефект, що привертає велику увагу своїми відмінними змішувальними характеристиками, малим співвідношенням сторін, високим коефіцієнтом ємності.
Будова трехгвинтового екструдера характеризується тим, що три гвинта розташовуються в лінію і обертаються в одному напрямку, що еквівалентно виробничій потужності двох пар двухгвинтових трехгвинтових екструдерів.
Три переваги шнекового екструдера:
1. Три гвинти з достатньою плавкою і рівномірно розподіленим рядним розташуванням збільшують дальність прокатки, покращують ефект прокатки і мають хороший фактичний ефект пластифікації. Через існування двох областей сітки діапазон кочення стає множниками, що робить дисперсію більш рівною.
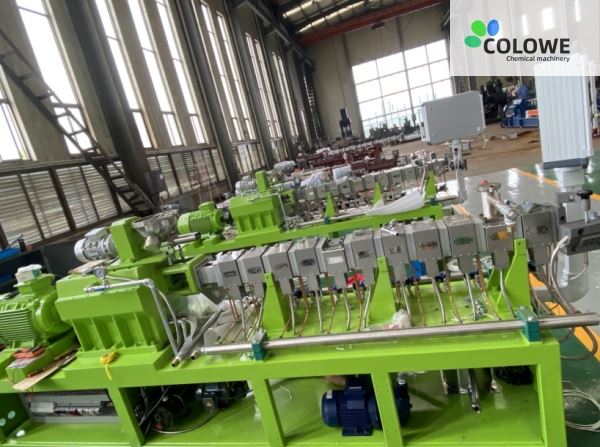
2. Висока виробнича потужність Беручи за приклад виробництво талькового порошку високонаповненого мастербетча, без високого перемішування, машина 3-Φ52 може виробляти заправний майстер-батч з високою концентрацією 80% за один раз, а виробнича потужність становить 350 кг/год , а 2-Φ52 (однотипна двухгвинтовая машина) може виробляти лише 40% концентрацію наповнення мастербетча, не покладаючись на високу перемішування або повторну обробку, 60 кг/год.
3. Енергозбереження Беручи за приклад машину 3-Φ52, основний двигун потужністю 75 кВт, 500 об/хв, виробляє 50% концентрації сажі, 180 кг/год, основний струм двигуна становить 90 ампер, а питома потужність становить лише 0,2-0,25 кВт.

4. Продукція високої якості. Одна з них полягає в тому, що двухгвинтовий екструдер виробляє 50% концентрацію струмопровідного мастербатча сажі, що вимагає внутрішнього перемішування, в той час як трехгвинтовий екструдер не вимагає внутрішнього змішувача, а матеріал може бути безпосередньо поданий в трехгвинтовий екструдер для отримання 50%. % концентрації сажі мастербетч, укус мастербатча буде здутий, тріснутий, але не зламаний, що свідчить про те, що виготовлений мастербатч має хорошу в'язкість. Чому? Саме через його достатнього плавлення і рівномірного розсіювання компонентів. Він використовується для продування плівки 0,005 мм, і результати випробувань особливо добре пропорційні. Якщо покладатися на високе перемішування, тригвинтовий екструдер може виробляти більш високу концентрацію сажі, а в'язкість частинок хороша. Другий - це 85% наповнений карбонатом кальцію ПЕ або ПП мастербатч, вироблений двухгвинтовим верстатом, який буде розбитий при защемленні пальцем, в той час як мастербатч того ж препарату, виробленого трехгвинтової машиною, не можна затиснути пальцями, а відцентровий Дегідратор зневоднюється і висушується, не порушуючи його. Третій - виробництво ПП вогнезахисного кабельного матеріалу. Після банберінга матеріал виготовляється двухгвинтовим екструдером 2-Φ65 зі співвідношенням сторін 40. Міцність становить 13Mpa, а коефіцієнт подовження - 185%. Однак, використовуючи тригвинтову машину 3-Φ65 без внутрішнього перемішування, міцність виробленого матеріалу становить 14Mpa, а подовження - 237%. Крім того, трехгвинтовая машина може обробляти алюмінієву пудру або мастербатч з триоксидним заповненням сурми 70%, але двухгвинтовая машина не може.